Oelheld欧海火花油 Oelheld onoPlus IME-MH
产品信息
| 类别 | 零配附件 > 耗材/易损件 > 火花油 |
|---|---|
| 品牌 | Oelheld |
| 品牌国别 | 德国 |
| 型号 | onoPlus IME-MH |
| 产地 | 德国 |
| 发布公司 | 欧海工业润滑展示区 |
| 联系人 | 机置易 |
| 联系方式 | 13791993670 |
产品图片
主要参数
适用于电火花成形机床的放电产品
| 产品名称 | 15℃时的密度(g/cm³) | 闪点℃ | 40℃时的K度粘度(mm²/s) | 应用 |
|---|---|---|---|---|
| EcoSpark 105 | 0.81 | 105 | 2.3 | 精加工和粗切削加工的电火花加工 |
| Dielectric IME 56 | 0.77 | 56 | 1.3 | 精加工的电火花加工和电火花钻孔加工 |
| Dielectric IME 63 | 0.77 | 63 | 1.3 | 使用最小火花间隙的精加工的电火花加工 |
| Dielectric IME 82 | 0.77 | 82 | 2.0 | 精加工和粗切削加工的电火花加工 |
| Dielectric IME 110 | 0.78 | 110 | 2.5 | 精加工和粗切削加工的电火花加工 |
| Dielectric IME 126 | 0.82 | 114 | 3.6 | 具备最佳冲洗条件的粗切削加工的电火花加工 |
| IonoPlus IME-ET | 0.77 | 63 | 1.4 | 使用最小火花间隙的精加工的电火花加工(微细) |
| IonoPlus IME-ZK | 0.79 | 82 | 2.0 | 精加工和粗切削加工的电火花加工 |
| IonoPlus IME-MH | 0.79 | 107 | 2.5 | 精加工和粗切削加工的电火花加工 |
| IonoPlus IME-GL | 0.82 | 125 | 3.8 | 粗加工领域的电火花加工 - 只能用于具备最佳冲洗条件的精加工领域的电火花加工 |
适用于联合机床的放电产品
| 产品名称 | 15℃时的密度(g/cm³) | 闪点℃ | 40℃时的K度粘度(mm²/s) | 应用 |
|---|---|---|---|---|
| IonoGrind Dielectric | 0.84 | 155 | 7.3 | 万能磨床和电火花加工机床 |
| IonoGrind 105 Dielectric | 0.82 | 106 | 2.6 | 万能磨床和电火花加工机床 |
| IonoGrind 165 | 0.83 | >160 | 8.5 | 万能磨床和电火花加工机床 |
| IonoGrind X160 | 0.82 | 160 | 6.0 | 万能磨床和电火花加工机床 |
| IonoRex 500 Plus | 1.05 | - | - | 适用于常见加工的水溶性放电产品 |
适用于电火花线切割机床的放电产品
| 产品名称 | 15℃时的密度(g/cm³) | 闪点℃ | 40℃时的K度粘度(mm²/s) | 应用 |
|---|---|---|---|---|
| IonoFil 80 | 0.78 | 90 | 2.1 | 电火花线加工 |
| IonoFil 100 | 0.79 | 115 | 2.9 | 电火花线加工 |
| IonoFil 2776 | 0.78 | 90 | 2.1 | 电火花线加工 |
| IonoFil 2788 | 0.79 | >100 | 3.6 | 电火花线加工 |
适用于高速钻孔加工的放电产品
| 产品名称 | 15℃时的密度(g/cm³) | 闪点℃ | 40℃时的K度粘度(mm²/s) | 应用 |
|---|---|---|---|---|
| IonoVit S | 1.01 | - | - | 电火花钻孔 |
| IonoVit 0 | 1.00 | - | - | 电火花钻孔 |
| IonoVit S 浓缩液 | 1.05 | - | - | 电火花钻孔 |
| IonoVit 0 浓缩液 | 1.10 | - | - | 电火花钻孔 |
详细介绍
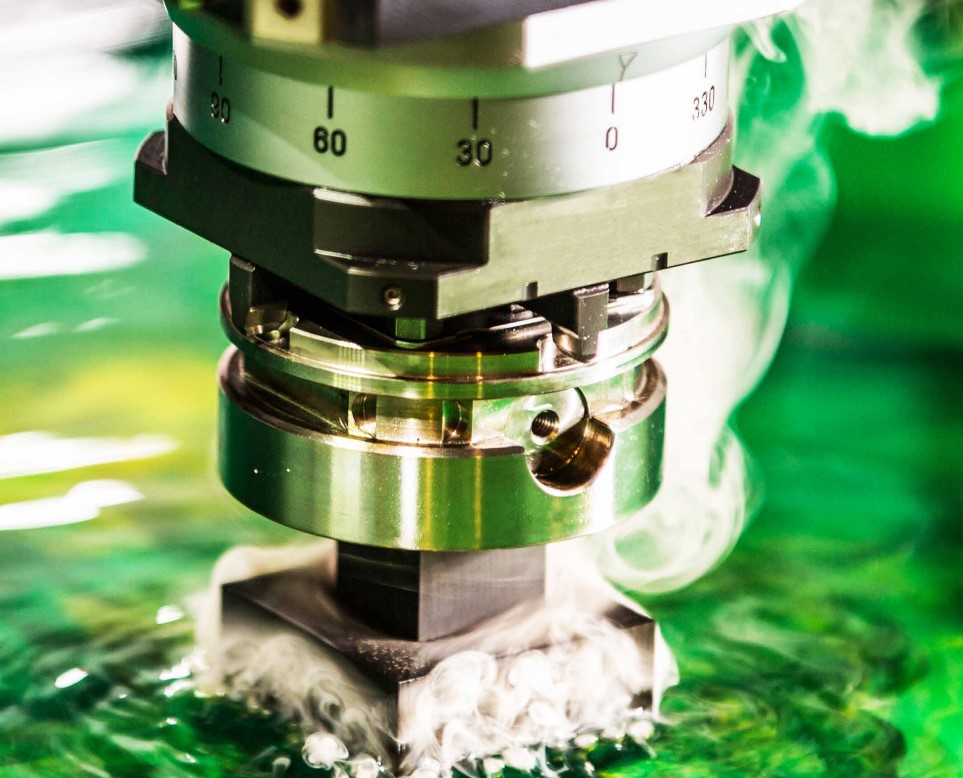
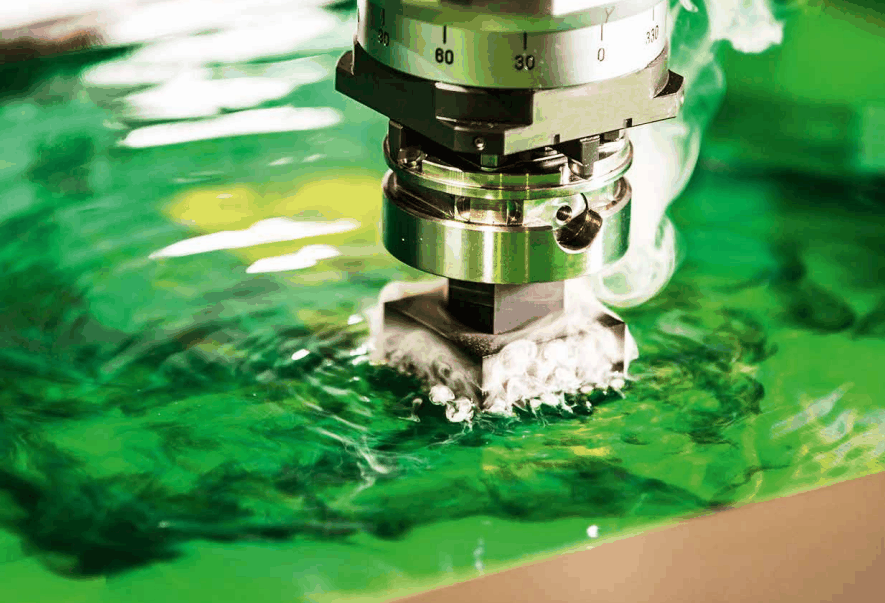
Oelheld(欧海)电火花加工产品。电火花加工是一种适用于加工所有导电材料的现代的金属去除加工工艺,在高精度和高要求的加工任务中其优势显而易见,它适用于加工所有常规材料,甚至可以加工复杂的几何形状。
电火花加工分为四种:线切割加工、成型加工、快速穿孔加工以及整体放电加工。电火花腐蚀过程发生在主要不导电的液体中,即放电加工;放电加工的目的是电离、隔离、冷却和去除颗粒。除发电机外,放电加工是该加工过程中最重要的。欧洲在这领域内是佼佼者,一个多世纪前就已研制出取代有气味、不健康且对环境有害的放电产品。通过自主研发,并与领先的机床制造商密切合作,不断强化产品来达到更高的生产率。独立技术中心"放电加工"提供专业支持,专家致力于研究放电产品。
电火花放电加工
更新时间:2026-10-14 | 本条信息来源:欧海工业润滑展示区